

Най-пълното ръководство за Sunlu PLA: Перфектните настройки срещу нишки и деформиране
Купили сте си ролка Sunlu PLA, но първият печат изглежда като паяжина? Или слоевете не се слепват правилно един към друг? Не се притеснявайте. Sunlu е един от най-популярните филаменти на пазара (с отлично съотношение между цена и качество), но понякога е малко капризен, ако температурата не е настроена точно.
Ние в 3DDruckBoss печатаме километри Sunlu PLA всяка седмица. В това ръководство ще ви разкрием вътрешните си профили, с които постигаме добри резултати.
Краткият отговор: Sunlu PLA Cheat Sheet
За всички, които бързат - ето нашите изпитани настройки:
| Настройка | Стойност (препоръчителна) |
|---|---|
| Температура на дюзата | 205°C - 215°C (идеално: 210°C) |
| Нагреваемо легло | 50°C - 60°C |
| Скорост на печат | 50 - 100 mm/s |
| Вентилатор | 100% (от 2-рия слой) |
| Ретракция (директно задвижване) | 0.8mm - 1.5mm @ 35mm/s |
| Ретракция (Bowden) | 5.0mm - 6.5mm @ 45mm/s |
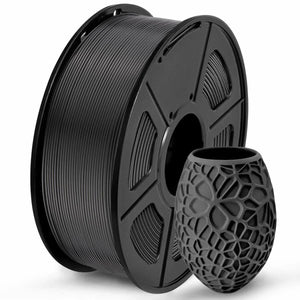
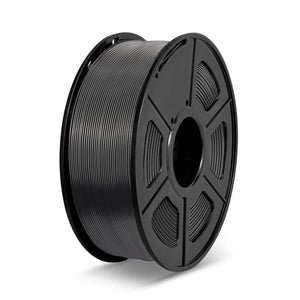
Sunlu PLA филамент 1 kg (1.75 mm)
Качество, проверено в работилницата, с тесни допуски (±0.02 mm). Без запушвания, чисто навиване и оптимална адхезия между слоевете - идеално съвместим с Bambu Lab, Creality, Anycubic и Prusa.
Професионален съвет: Sunlu PLA често предпочита температура с 5-10°C по-висока от тази за стандартния PLA. Ако екструдерът ви „щрака“, увеличете температурата!
Температурна кула: Защо 210°C е идеалната температура
Много производители изписват „190-220°C“ върху опаковката. Това е огромен диапазон. Отпечатахме температурна кула, за да видим при коя температура слепването на слоевете (адхезията между слоевете) е най-добро и при коя спират нишките.
Нашият резултат:
- Под 200°C: Материалът често е прекалено вискозен, което води до недостатъчна екструзия.
- Над 220°C: Силно образуване на нишки (фини нишки) и загуба на детайли.
- Победителят: При 210°C получихме най-гладките повърхности и стабилни детайли.
Настройки за ретракция: По-малко нишки
Най-големият проблем при Sunlu PLA често е образуването на нишки. Това се дължи на факта, че материалът става много течлив.
За Bowden екструдер (напр. Ender 3 V2, Anycubic Kobra Go)
Тук ви е необходимо по-дълго изтегляне. Задайте следното в Cura или PrusaSlicer:
- Разстояние: 6.0 mm
- Скорост: 45 mm/s
- Z-Hop: Изключен (често причинява повече нишки при Sunlu)
За Direct-Drive (напр. Creality K1, Bambu Lab, Prusa MK4)
Тук трябва да внимавате. Прекомерната ретракция запушва хотенда.
- Разстояние: 0.8 mm
- Скорост: 35 mm/s
Разлики в цветовете: Внимавайте при бялото и Silk!
Не всяко Sunlu PLA е еднакво. Пигментите променят свойствата на разтопения материал.
- Sunlu PLA White: Често изисква по-високи температури (около 215°C), тъй като белият пигмент (титанов диоксид) променя топлопроводимостта. Ако печатате при твърде ниска температура, ще получите лошо сцепление между слоевете.
- Sunlu Silk PLA: Изглежда фантастично, но е механично по-слаб. Печатайте го по-бавно (макс. 50mm/s) за максимален блясък.
- Sunlu Matte PLA: Запушва се по-лесно. Ако можете, непременно използвайте дюза 0.6mm или почиствайте дюзата редовно.
Нуждаете се от още материал? Тук ще намерите наличностите ни (доставка директно от Германия):
» Към категорията Sunlu
Заключение: Добър ли е Sunlu PLA?
Определено. След като веднъж „настроите прецизно“ настройките, това е една от най-надеждните нишки тип „работен кон“ за декорации и прототипи. Цената е ненадмината, ако знаете как да го печатате.
Проблеми с печата?
Просто ни изпратете имейл или се свържете с нас в чата. Помагаме ви не само при покупката, но и когато принтерът ви откаже.
Доставка от Германия · Поддръжка от 3DDruckBoss